Industrialisation d’un produit plastique : les 7 piliers de la grande série
novembre 13, 2026/
L’industrialisation d’un produit plastique transforme un concept validé en une production capable de tenir les volumes, les coûts, les délais et le niveau de qualité attendu. Ce passage à l’échelle se prépare bien avant la première série : chaque choix de conception influence le moule, la cadence, le contrôle et la logistique.
Un projet robuste repose sur sept piliers complémentaires, de la sélection de la matière au suivi des indicateurs après lancement. L’objectif est de construire un système de production reproductible, évolutif et adapté aux usages réels du produit.
Voici la méthode pour structurer une industrialisation d’un produit plastique sans découvrir trop tard les contraintes techniques ou économiques.
1. Valider la conception avant le passage à l’échelle
La conception doit intégrer les réalités de fabrication dès les premières maquettes. Une pièce séduisante à l’écran ou fonctionnelle en prototype peut devenir coûteuse, fragile ou difficile à produire en cadence si sa géométrie n’a pas été pensée pour le procédé retenu.
Tester la faisabilité industrielle
Les équipes étudient les épaisseurs de paroi, les rayons, les zones de reprise, les dépouilles nécessaires au démoulage et les points d’injection. Elles vérifient aussi les risques de retrait, de déformation ou de marques visibles. Cette phase réduit les modifications de moule, souvent longues et onéreuses, après le démarrage.
Les tolérances méritent une attention particulière lorsque le produit comporte un couvercle, des clips, des charnières, des inserts ou des composants électroniques. Les fonctions d’assemblage doivent rester fiables malgré les variations normales de matière et de production.
Prévoir les évolutions du produit
Une conception industrialisable laisse de la marge aux futures versions : nouveau coloris, marquage, accessoire, changement de conditionnement ou adaptation à un marché. La maintenabilité compte aussi. Un produit bien conçu simplifie le remplacement d’un composant, le nettoyage et la réparation lorsque son cycle de vie le permet.
Pour les objets connectés, l’enveloppe physique et l’interface doivent progresser ensemble. Les principes d’expérience utilisateur aident à concevoir des commandes, voyants et parcours d’usage cohérents avant de figer le boîtier.
Checklist d’industrialisation d’un produit plastique
Valider épaisseurs, rayons, dépouilles et points d’injection
Vérifier les tolérances des fonctions d’assemblage
Qualifier le matériau selon les usages réels
Prévoir les évolutions, le nettoyage et la réparation
Dimensionner le nombre d’empreintes selon les volumes
Documenter les réglages critiques et les lots de matière
Automatiser les opérations répétitives adaptées à la cadence
Organiser les contrôles dimensionnels, visuels et fonctionnels
Prévoir les stocks, emballages et espaces logistiques
Monter en charge progressivement avec les fournisseurs
Suivre ensuite le rebut, la cadence réelle, la disponibilité, la conformité et les délais.
2. Choisir un matériau adapté aux usages réels
Le matériau conditionne la résistance mécanique, le rendu de surface, le poids, le coût de revient et les possibilités de recyclage. Le bon choix ne se limite jamais au prix au kilogramme : il doit répondre à un scénario d’utilisation précis.
Comparer les propriétés utiles
Un produit destiné à l’extérieur doit supporter les écarts de température, l’humidité et l’exposition à la lumière. Un contenant peut devoir résister à des chocs, à des charges répétées ou à certains produits stockés. D’autres pièces privilégient la rigidité, la souplesse, la transparence ou l’aspect visuel.
La matière influence également le temps de cycle et le comportement dans le moule. Une résine facile à transformer peut accélérer la production, tandis qu’une formulation plus technique peut exiger des réglages et un séchage plus rigoureux.
Changer de matière après la validation de l’outillage expose le projet à des écarts de retrait, de teinte, de résistance ou de compatibilité. Il vaut mieux qualifier les alternatives en amont, avec des échantillons représentatifs et des critères clairs : performances, disponibilité, régularité d’approvisionnement et aptitude au recyclage.
3. Concevoir un outillage fiable et maîtriser le procédé
Le moule est l’actif industriel central de nombreux projets plastiques. Son architecture détermine la cadence, la répétabilité des pièces et la facilité de maintenance. Un arbitrage pertinent entre investissement initial et capacité de production protège la rentabilité à long terme.
Dimensionner le nombre d’empreintes
Le nombre d’empreintes dépend du volume annuel visé, du temps de cycle, des pics de demande et des capacités de la ligne. Un moule multi-empreintes augmente le débit, mais il demande une conception plus exigeante pour équilibrer le remplissage, le refroidissement et l’éjection de chaque pièce.
La maintenance préventive doit être prévue dès le cahier des charges : accès aux zones d’usure, pièces de rechange, nettoyage des évents et contrôle des systèmes de refroidissement. Un arrêt imprévu pénalise rapidement les délais de livraison.
Suivre les paramètres qui font la différence
Températures, pression, vitesse d’injection, refroidissement et temps de cycle forment une recette de fabrication. Leur suivi permet de repérer les dérives avant qu’elles ne génèrent une série de pièces non conformes. Cette discipline soutient directement la stabilité des procédés, essentielle lorsque les volumes augmentent.
Les réglages critiques gagnent à être documentés, versionnés et associés aux lots de matière. L’atelier dispose ainsi de repères concrets pour reproduire la qualité, même en cas de changement d’équipe ou de redémarrage après maintenance.
4. Automatiser les opérations répétitives et organiser la qualité
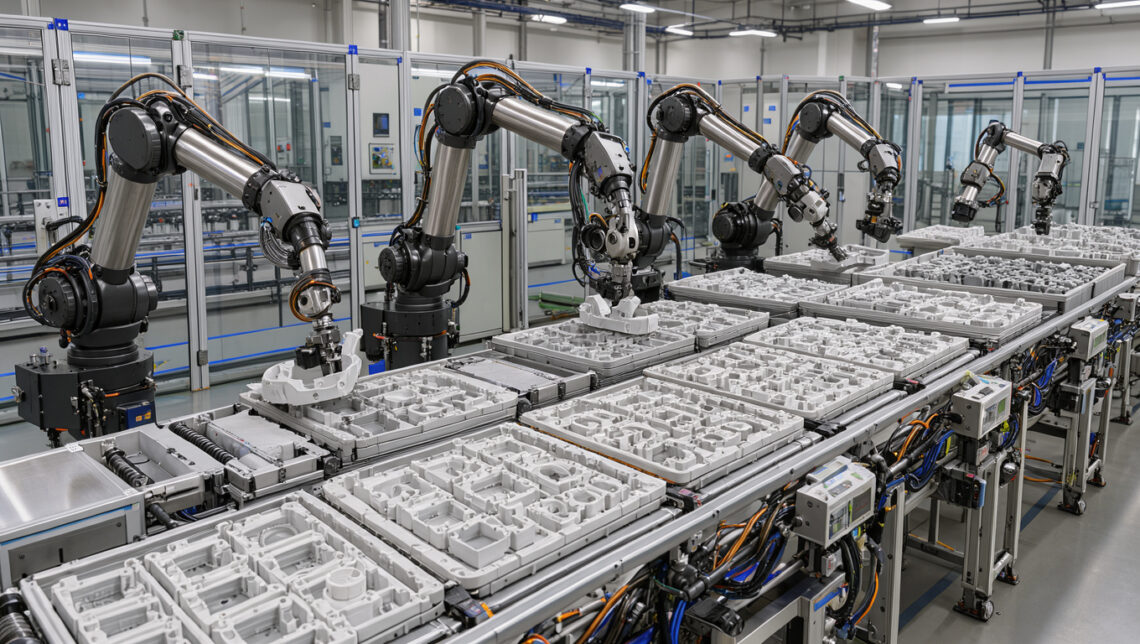
L’automatisation améliore la régularité des tâches répétitives, sécurise la manutention et libère les opérateurs pour des contrôles à plus forte valeur. Elle doit viser un besoin clair : cadence, précision, traçabilité, sécurité ou réduction des manipulations.
Choisir les bons postes à robotiser
La prise de pièce en sortie de presse, la pose d’inserts, l’assemblage, l’étiquetage, le contrôle visuel ou la mise en carton sont des opérations souvent adaptées à une cellule automatisée. Le retour sur investissement dépend du volume, de la stabilité du produit, du taux d’occupation de l’équipement et des gains de qualité attendus.
Lorsque le produit inclut une application ou un service connecté, le travail de développement doit rester synchronisé avec les contraintes de la pièce physique. Une expertise produit digital peut faciliter l’alignement entre firmware, interface et parcours de mise en service.
Contrôler à chaque étape utile
Le contrôle qualité combine généralement des vérifications dimensionnelles, visuelles et fonctionnelles. Les contrôles en ligne détectent rapidement un défaut récurrent ; les prélèvements par échantillonnage confirment la conformité sur des critères plus approfondis.
Les données collectées doivent conduire à une action : ajuster un paramètre, isoler un lot, intervenir sur le moule ou revoir une instruction de travail. Un tableau de bord simple, partagé entre production et qualité, accélère les décisions et limite le rebut.
5. Préparer la logistique et la montée en cadence
Une production réussie peut être freinée par une rupture de matière, un emballage inadapté ou un stock mal dimensionné. La logistique fait partie intégrante de l’industrialisation d’un produit plastique, car elle relie la sortie de ligne au client final.
Anticiper les flux physiques
Le plan industriel définit les niveaux de stock de résine, d’additifs, d’inserts et de composants. Il prévoit aussi l’espace nécessaire pour les produits finis, les contrôles, les emballages et les retours éventuels. Le conditionnement doit protéger les pièces contre les rayures, les déformations et les chocs durant le transport.
Monter en charge progressivement
Un lancement par paliers permet de vérifier la cadence réelle, d’ajuster les postes de travail et de confirmer la capacité des fournisseurs. Cette montée en charge donne aussi le temps de fiabiliser les instructions, de former les équipes et d’absorber les premiers aléas sans compromettre les livraisons.
Industrialisation d’un produit plastique : les indicateurs à suivre après lancement
Le lancement industriel ouvre une phase d’amélioration continue. Les indicateurs les plus utiles relient directement la performance de l’atelier à la satisfaction client et à la marge du produit.
Le taux de rebut et les principales causes de non-conformité ;
La cadence réelle comparée à la cadence prévue ;
La disponibilité des machines et la fréquence des arrêts ;
Le taux de conformité au premier passage ;
Le coût unitaire complet, incluant matière, transformation, contrôle et emballage ;
Les délais de livraison, les retours clients et les motifs de réclamation.
Ces données révèlent les actions prioritaires : sécuriser un réglage, adapter un emballage, renforcer un contrôle ou améliorer un composant. Une industrialisation d’un produit plastique solide repose sur cette boucle courte entre terrain, données et décision. Elle transforme chaque série produite en source d’apprentissage pour gagner en qualité, en capacité et en compétitivité.
Je suis Jérémy, j'ai 30 ans et je suis informaticien. Passionné de high-tech, de cryptomonnaies et d'intelligence artificielle, je consacre mon temps à explorer les dernières innovations et à les intégrer dans mes projets.
Nous utilisons des cookies pour vous garantir la meilleure expérience sur notre site web. Si vous continuez à utiliser ce site, nous supposerons que vous en êtes satisfait.


 Auto-doc.fr